22 sep 2026
MES vs ERP: wat elk systeem doet, en wat geen van beide ziet
MES vs ERP is geen keuze tussen twee systemen. Het ERP plant en boekt, het MES voert uit en bewijst. Lees waar elk systeem zit, wat ertussen stroomt en waar je werkvloerdata verdwijnt.
Het ochtendoverleg begint met drie getallen
Het ERP zegt dat lijn 2 gisteren 1.240 stuks maakte. Het lijstje van de operator zegt 1.180. De teller in de PLC zegt 1.312, afkeur meegeteld. De eerste tien minuten van het ochtendoverleg gaan op aan de vraag welk getal klopt, en de reden voor de slechte dienst komt niet meer aan bod.
Ergens in die discussie zegt iemand "we hebben een MES nodig". Iemand anders antwoordt dat het ERP al een productiemodule heeft. Allebei hebben ze half gelijk, en precies daarom wordt er zoveel gezocht op "MES vs ERP". Het klinkt als een wedstrijd. Dat is het niet: de twee systemen doen ander werk, in een ander tempo, op andere vragen. Dit artikel legt uit wat elk systeem doet, wat er tussen beide moet stromen, en wat geen van beide ziet: de machine zelf.
Eén order, één rondje door het bedrijf
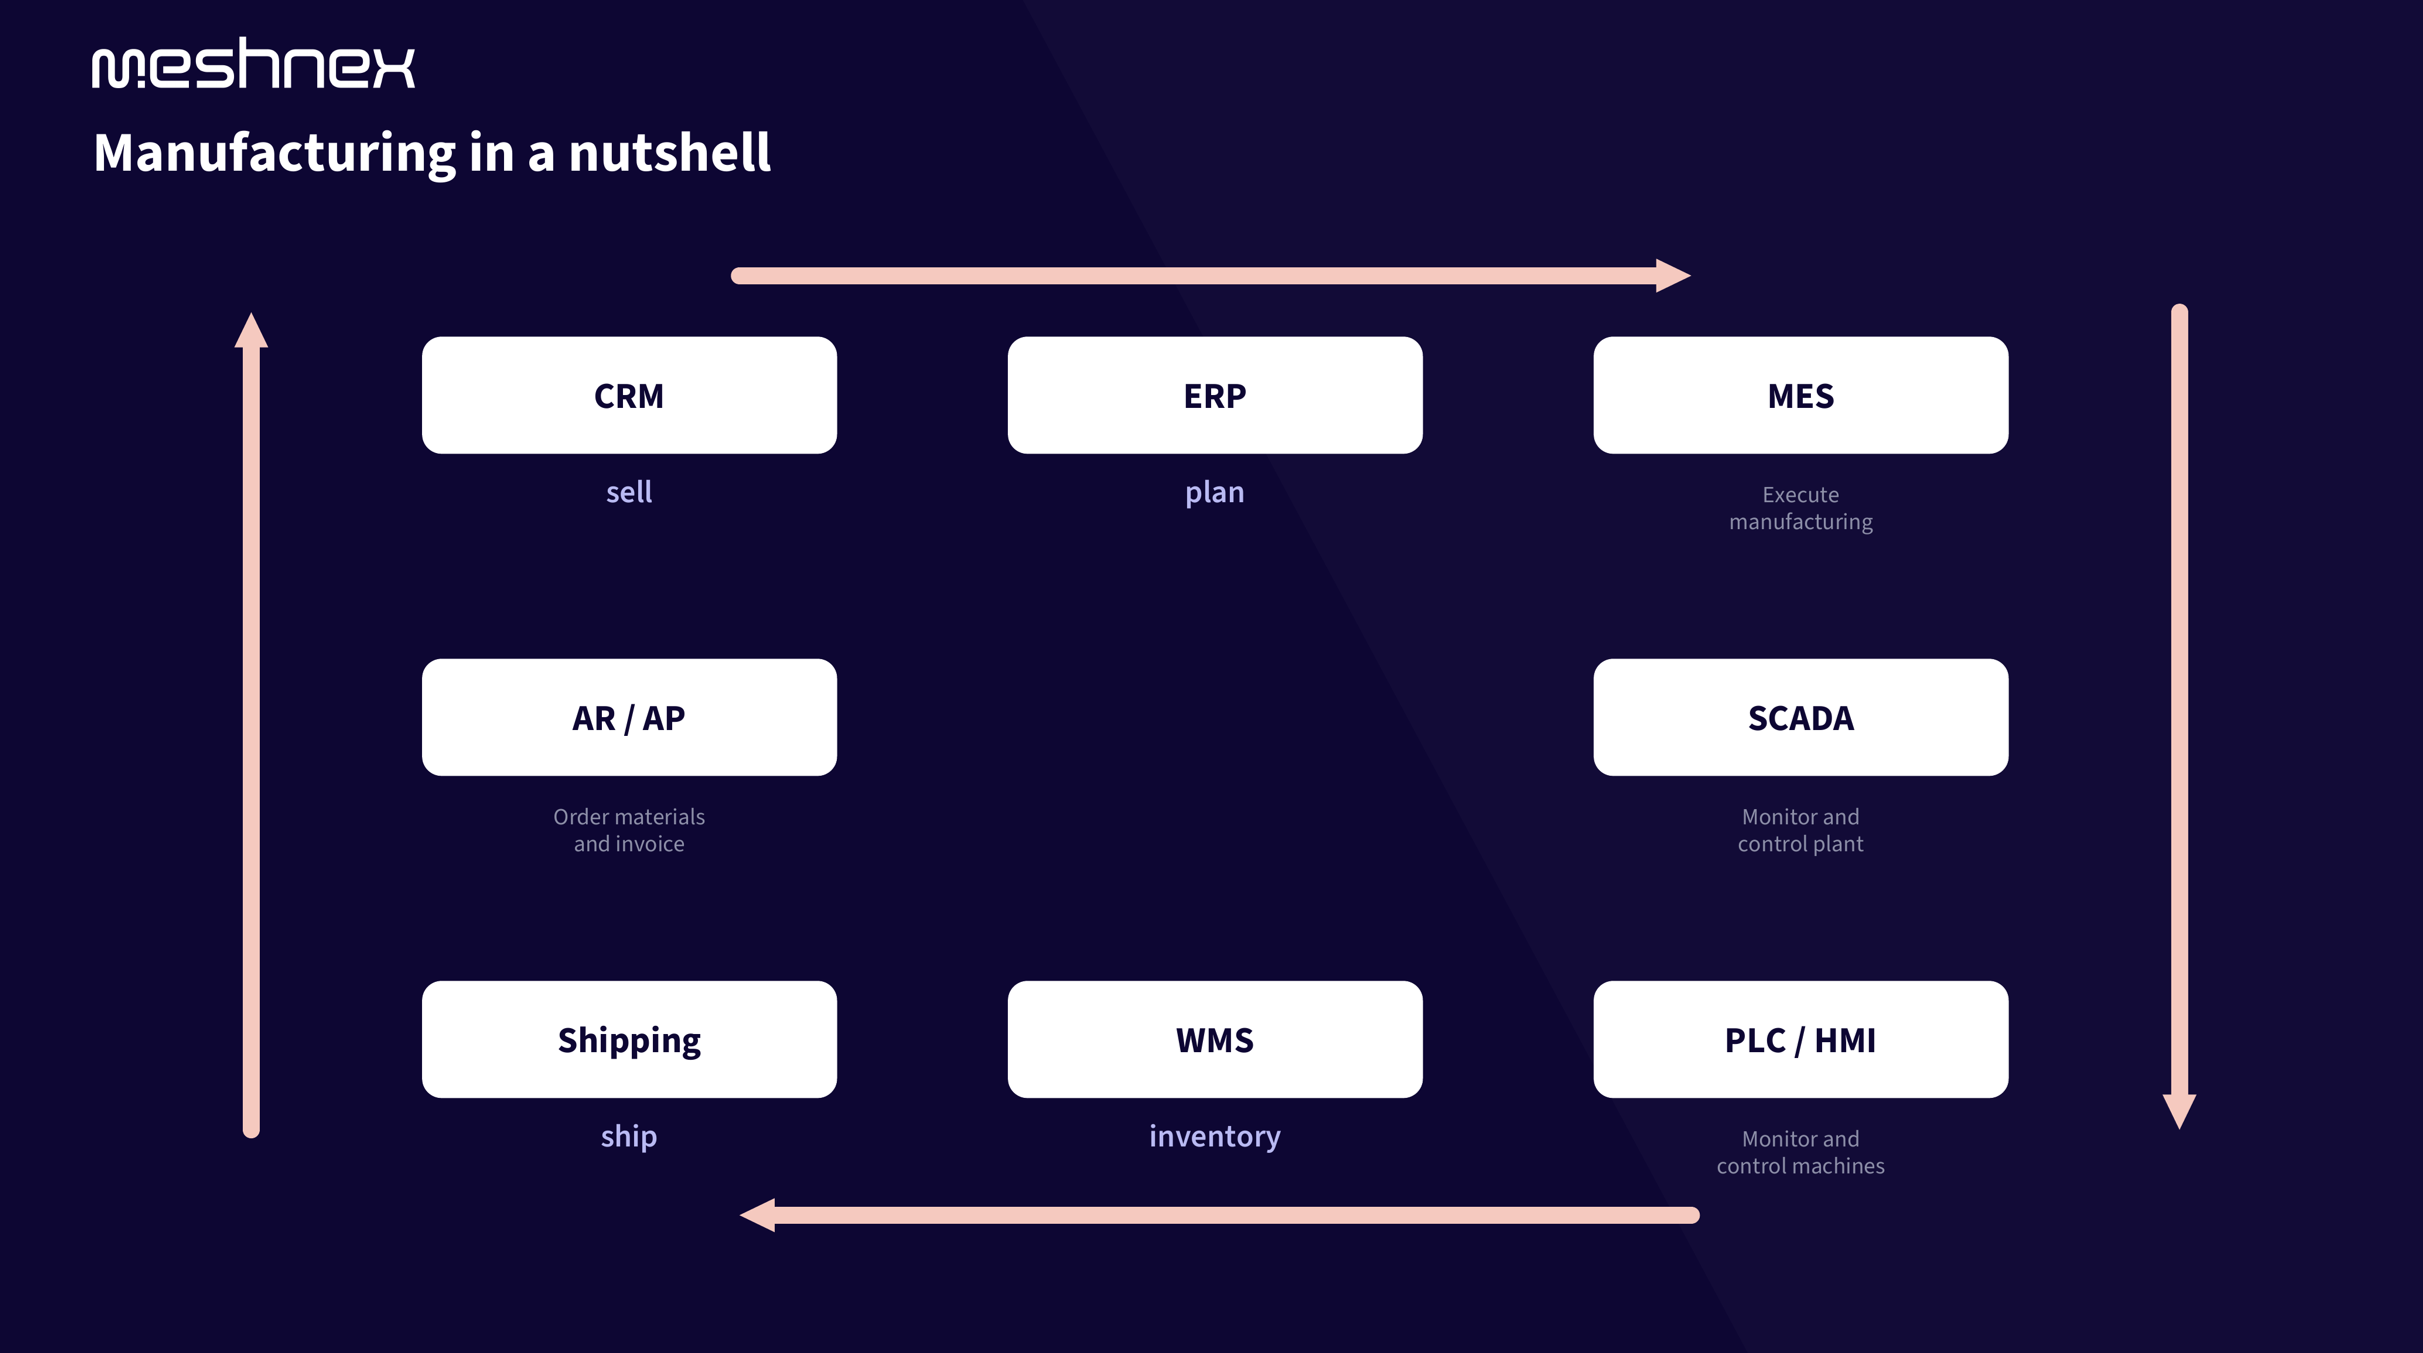
Volg één order de tekening rond. Verkoop sluit hem in het CRM. Het ERP plant hem: welk materiaal, welke week, welke werkplek, tegen welke kostprijs. Het MES voert hem uit: deze order nu op deze machine, met deze operator en deze batch grondstof. SCADA en de PLC laten de machines draaien. Het WMS boekt de pallets, verzending stuurt ze weg, de factuur sluit de kring en het ERP vergelijkt wat de order kostte met wat het had gepland.
ERP en MES zijn buren op die kringloop, geen concurrenten. De order gaat van de een naar de ander en komt als resultaat terug. En juist die overdracht, in beide richtingen, is waar de meeste fabrieken lekken: een planning die als geprinte werkbon op de vloer aankomt, en een resultaat dat na de dienst als boeking in het ERP wordt getypt.
Wat het ERP doet: plannen en boeken
In de ISA-95-standaard zit het ERP op niveau 4, de laag die werkt in maanden, weken en dagen. Die tijdschaal zegt alles over het werk. Het ERP bevat klantorders, de stuklijst, bewerkingsroutes, voorraad, inkoop, kostprijzen en facturen. Het beantwoordt: wat moeten we maken, wanneer, waarvan, en wat heeft het gekost?
Het ERP hoort van de productie via boekingen. Een operator meldt een bewerking gereed: zoveel goed, zoveel afkeur, zoveel uur. In de meeste pakketten wordt het materiaalverbruik dan automatisch afgeboekt uit de stuklijst, de zogenoemde backflush: de normhoeveelheid per stuk maal het gemelde aantal, niet wat de lijn werkelijk verbruikte. Dat is efficiënt, en het is ook de reden dat voorraad en kostprijs in het ERP binnen een paar weken van de werkelijkheid weglopen zodra afkeur niet gemeld wordt of een vervangend materiaal is gebruikt.
Dat is geen tekortkoming. Het ERP is het registratiesysteem voor transacties. Het kent het plan en de boeking. Wat daartussen gebeurde weet het niet, en daar is het ook nooit voor gebouwd.
In Nederland is het ERP een gegeven: 93% van de productiebedrijven met 50 tot 250 medewerkers werkt ermee, en 67% van de bedrijven met 10 tot 50 medewerkers. De echte vraag is dus nooit "ERP of MES". De echte vraag is wat je ERP niet kan zien.
Wat het MES doet: uitvoeren en bewijzen
Het MES zit op niveau 3, dat werkt in diensten, uren, minuten en seconden. Het neemt de orders die het ERP heeft vrijgegeven en draait er de dienst mee: welke order nu op welke machine, wie staat er, welke werkinstructie staat op het scherm, welke batch grondstof gaat erin. Terwijl de order loopt, legt het vast wat er gebeurt: aantallen, stilstanden met hun reden, kwaliteitscontroles, proceswaarden. Achteraf bewijst het wat er gebeurd is: deze batch, op deze machine, op dit tijdstip, met deze instellingen.
MESA, de vereniging die het vakgebied definieerde, beschreef in 1997 elf functies die het werk nog steeds dekken: toewijzen van mensen en machines, detailplanning, orders naar de vloer sturen, documentbeheer, dataverzameling, urenregistratie, kwaliteitsbeheer, procesbewaking, onderhoudsbeheer, tracking en genealogie van producten, en prestatieanalyse. In gewone woorden: het MES beantwoordt "wat gebeurt er nu?" en "wat gebeurde er vorige week dinsdag om 14:22 op lijn 2?"
Naast elkaar
| ERP | MES | |
| De vraag die het beantwoordt | Wat moeten we maken, waarvan, tegen welke kostprijs? | Wat gebeurt er nu op de lijn, en wat is er gebeurd? |
| Tijdschaal | Maanden, weken, dagen | Diensten, uren, minuten, seconden |
| Eenheid van werk | Een order, een boeking, een factuur | Een gebeurtenis: een start, een stop, een telling, een controle |
| Waar de data vandaan komt | Mensen die boekingen invoeren | Machines, sensoren en operators aan de lijn |
| Wie erin werkt | Planning, inkoop, financiën, verkoop | Operators, teamleiders, kwaliteit, onderhoud |
| Typische uitkomst | Voorraadstand, kostprijs, leverdatum | OEE, stilstand-Pareto, batchrecord, dienstrapport |
Wat er tussen beide stroomt, en waar het misgaat
ISA-95 beschrijft de uitwisseling in vier objecten: omlaag gaan de definitie (hoe maak je het) en de planning (wat maak je, en wanneer); omhoog gaan de capaciteit (wat is beschikbaar) en de prestatie (wat is er gemaakt en wat is er verbruikt). In de praktijk stuurt het ERP orders, aantallen, leverdata, stuklijst, route en batchnummers omlaag. Het MES stuurt terug: gestart, gereed, goed, afkeur, verbruikt materiaal, bestede tijd, en de batch- of serienummers die in elk product zijn gegaan. Microsofts integratiespecificatie voor Dynamics 365 somt precies die berichten op: order starten, goed en afkeur melden met een oorzaak, materiaalverbruik melden, tijd melden, order afsluiten. SAP doet hetzelfde met IDocs omlaag en BAPI-terugmeldingen omhoog.
De uitwisseling is gestandaardiseerd, en toch is het de plek waar projecten vastlopen. Rockwell Automation ondervroeg in 2026 1.560 productiebedrijven: 93% heeft een MES in minstens één fabriek, maar slechts 23% heeft het volledig gekoppeld aan ERP, PLM, kwaliteit en OT. 44% noemt integratie de belangrijkste eis bij aanschaf, en 43% geeft toe de verzamelde data niet goed te gebruiken. Drie oorzaken komen elke keer terug:
- Stamdata bestaat twee keer. Routes, werkplekken en normtijden worden in het ERP bijgehouden en nog eens in het MES, en die twee lopen uit elkaar.
- Terugmeldingen komen te laat. Krijgt het MES zijn aantallen pas aan het eind van de dienst van een operator, dan is het ERP even blind als daarvoor, alleen nu met een extra systeem ertussen.
- Niemand is eigenaar van de grens. De ERP-consultant, de MES-leverancier en de machinebouwer stoppen elk bij hun eigen koppelvlak.
"Ons ERP heeft een productiemodule, is dat niet genoeg?"
Soms. De meeste ERP's verkopen een werkvloermodule: een orderlijst op een tablet, een start/stopknop, aantallen intypen, status bijgewerkt in het ERP. Shop Floor Control van Exact is precies dat. Voor een jobshop met een paar machines, lange bewerkingen en geen traceerbaarheidseisen doet het zijn werk, en een MES erbovenop zou een dure tweede plek zijn om hetzelfde in te typen.
Wat zo'n module niet doet, is luisteren naar de machine. Ze leest de PLC niet uit, dus ze ziet een microstop van 30 seconden niet, ze kan een omstelling niet van een storing onderscheiden, en ze kan geen OEE berekenen uit wat de installatie werkelijk deed. Ze koppelt een kwaliteitscontrole niet aan de batch die op dat moment draaide, en ze kan niet reconstrueren welke grondstofbatch in welk product is gegaan. De ERP-leveranciers zeggen het zelf: Dynamics 365 zet machinedata in een aparte previewfunctie die "niet bedoeld is voor productiegebruik", en SAP regelt het in een connectorlaag buiten de ERP-kern.
De eerlijke test is dus de vraag die je vandaag niet kunt beantwoorden. Is dat "hoeveel uur hebben we op order 4512 geboekt?", dan is de ERP-module genoeg. Is het "waarom verloor lijn 2 gisteren drie uur?" of "welke batches kregen de folie van die ene leverancier?", dan heb je niveau 3-functies nodig: iets dat naar de machine luistert en gebeurtenissen met hun context opslaat.
Waarom zoveel fabrieken hun MES in Excel draaien
IoT Analytics schat dat 54% van de kleine en middelgrote fabrieken pen en papier of spreadsheets als MES gebruikt. De Nederlandse maakindustrie wijkt daar niet van af: uit een onderzoek van FME, Koninklijke Metaalunie en partners van april 2026 blijkt dat bij 80% van de bedrijven de inzet van data en sensoren nog onvoldoende ontwikkeld is.
De redenen zijn rationeel. Een spreadsheet vraagt geen project. Een klassiek MES wel: een eisenlijst van honderden regels, een selectie die maanden duurt, een implementatie die een jaar kost. Smart Industry rekent voor het startbudget op 15.000 tot 40.000 euro voor een kleine fabriek en 40.000 tot 100.000 euro voor een grotere, nog voordat de organisatie één gewoonte heeft veranderd. En LNS Research is hard over de uitkomst: 75% van de software-initiatieven in productie levert geen wezenlijk resultaat, MES inbegrepen, meestal om organisatorische redenen en niet om de software.
Er is nog een tweede, stillere reden. Een MES vertelt de waarheid, en die is in het begin ongemakkelijk. Een MES-leverancier meldt dat bij acht van de tien implementaties de OEE in de eerste week 15 tot 20% daalt, omdat stilstand nu gemeten wordt in plaats van geschat. Dat is niet het systeem dat faalt. Het is het eerste eerlijke getal dat de fabriek ooit had, en daar begint de verbetering.
De laag die beide systemen missen: de machine zelf
Noch het ERP, noch het MES leest zelf een PLC uit. Allebei hebben ze een verbindingslaag eronder nodig: iets dat aan de ene kant S7, Modbus of OPC UA spreekt en aan de andere kant schone, gelabelde gebeurtenissen aflevert. In de meeste fabrieken wordt die laag per project, per systeem en per leverancier gebouwd, en het is het eerste dat breekt bij de volgende update.
Het alternatief is hem één keer bouwen. Elke machine publiceert zijn status naar één gedeelde datalaag, een unified namespace, met de context erbij: locatie, lijn, machine, order, batch. Het ERP leest daar aantallen en verbruik vandaan. Het MES, als je er een hebt, leest dezelfde gebeurtenissen. Het dashboard, het dienstrapport en het AI-model lezen ze ook. Dat is het principe achter ons werk aan IT-OT-integratie: één koppeling per systeem in plaats van een lijn tussen elk paar.
MES-functies zonder een MES te kopen
MeshOS is die datalaag met de niveau 3-functies erbovenop, één voor één, op de machines die je al hebt. Hoe dat werkt als MES-systeem op je bestaande machines heeft een eigen pagina; zo vullen we de MES-functies in de praktijk in:
- Productie- en stilstandregistratie rechtstreeks uit de PLC. Elke stop geteld en geclassificeerd, een live Pareto per dienst. Bij een verpakkingsproducent verving dat de stilstand die na de dienst in Excel werd getypt. Zie het live OEE-dashboard en productiestilstand monitoren.
- Kwaliteitsregistratie gekoppeld aan de batch. Controles op een scherm aan de lijn in plaats van op papier, elk resultaat opgeslagen met order, machine en tijdstip: papierloze kwaliteitslogboeken. Bij Daelmans meet een 3D-lasercamera elke stroopwafel en logt dat per lijn en per batch.
- Track and trace. Bij een elektronicaproducent wordt elk product door de hele keten gescand: product naar doos, doos naar pallet, pallet naar order. Bij Valeo komen machinedata en end-of-line-testresultaten via een gesegmenteerd netwerk in het IT-landschap, elk product traceerbaar.
- Recepten en instellingen. Bij een voedingsproducent zijn recepten die alleen op papier en in verouderde Siemens-PLC's leefden nu geversioneerd, met elke setpointwijziging gelogd: wie, wat, wanneer, en wat het met de productie deed.
- Dienstrapporten geschreven uit de data in plaats van uit het geheugen, klaar voor het ochtendoverleg.
- Terugmelding naar het ERP. Aantallen, afkeur en verbruik gaan naar SAP, Exact, AFAS of een branchepakket op het moment dat ze ontstaan, niet na de dienst. Backflush wordt werkelijk verbruik.
Waar een klassiek MES de betere keuze is, zeggen we dat. Fijnplanning over tientallen lijnen met gedeeld gereedschap, gevalideerde omgevingen waar elke stap wordt afgedwongen en afgetekend (farma, medische hulpmiddelen), of stap-voor-stapbegeleiding bij complexe assemblage: dat is werk voor een volwaardig MES. In die gevallen is MeshOS de laag eronder. Het levert de machinedata die het MES anders via eigen connectoren moet ophalen, en het ERP leest nog steeds op dezelfde plek.
Waar je begint
- Sluit één machine aan, alleen lezen. Dat doen we gratis; het eerste live dashboard staat meestal binnen 48 uur.
- Zorg voor één getal dat iedereen vertrouwt. Aantallen en stops uit de PLC maken een einde aan de discussie over wiens getal klopt.
- Stuur dat getal naar het ERP. De terugmelding wordt automatisch, backflush wordt werkelijk verbruik.
- Voeg functies toe zoals de pijn het vraagt: stilstandredenen, kwaliteitscontroles, batchtraceerbaarheid, dienstrapporten.
- Beslis over een volwaardig MES met data in de hand. Dan weet je welke van de elf functies je echt gebruikt.
Veelgestelde vragen over MES en ERP
Is een MES onderdeel van een ERP?
Nee. Een ERP is het registratiesysteem voor orders, voorraad, inkoop en geld, en werkt in dagen en weken. Een MES stuurt en registreert de productie in diensten, minuten en seconden. Veel ERP's verkopen een werkvloermodule die een klein deel van het MES-werk dekt: orderlijsten, start/stop en ingetypte aantallen. Machinedata, stilstandredenen, OEE en batchgenealogie zitten er niet in.
Kan een ERP een MES vervangen?
Soms. Een jobshop met een paar machines, lange bewerkingen en geen traceerbaarheidseisen kan de productie op de werkvloermodule van het ERP draaien. Zodra je wilt weten waarom een lijn stilstond, welke batch in welk product ging of wat de OEE werkelijk is, heb je niveau 3-functies nodig die naar de machine luisteren, of die nu uit een MES komen of uit een datalaag zoals MeshOS.
Heb ik een MES nodig als ik al een ERP heb?
Dat hangt af van de vraag die je vandaag niet kunt beantwoorden. Gaat die over uren en aantallen per order, dan volstaat het ERP. Gaat die over stilstand, kwaliteit per batch, traceerbaarheid of OEE, dan heb je iets nodig dat gebeurtenissen van de lijn verzamelt. Dat hoeft geen volledig MES-pakket te zijn: begin met één machine en één functie, en beslis over de rest met echte data.
Wat is het verschil tussen MES en MOM?
Vooral het woord. MOM, manufacturing operations management, is de ISA-95-term voor alles op niveau 3: productie, kwaliteit, onderhoud en voorraad. MES is de productcategorie die leveranciers ervoor verkopen. LNS Research gebruikt MOM voor de laag en MES voor de producten, en dat is een handige gewoonte.
Wat kost het koppelen van een MES aan een ERP?
Minder dan de systemen zelf, als het koppelvlak één keer goed wordt ontworpen. Orders en stamdata gaan omlaag, terugmeldingen, verbruik en batchnummers gaan omhoog, in een handvol standaardberichten die SAP en Dynamics documenteren. De kosten zitten in de stamdata die aan beide kanten moet kloppen en in de mensen die eigenaar zijn van de grens. De leveranciersbedragen voor een volledig MES-project lopen van tienduizenden tot enkele honderdduizenden euro's; het koppelvlak is daar een klein deel van als het op één datalaag wordt gebouwd in plaats van per systeem.
Conclusie: geen wedstrijd, maar een overdracht
MES vs ERP is de verkeerde vraag. Het ERP plant en boekt, het MES voert uit en bewijst, en de order reist van de een naar de ander en terug. Het gat in de meeste fabrieken is geen ontbrekend systeem, maar een ontbrekende laag: de machinedata die noch het ERP, noch het MES zelf uitleest. Leg die laag één keer, en de terugmeldingen, de OEE, de batchrecords en de dienstrapporten komen van dezelfde plek, of je nu ooit een MES koopt of niet.
Dat is wat Meshnex bouwt. Lees hoe MeshOS je machinedata samenbrengt, bekijk wat we voor anderen deden in onze klantcases, of sluit gratis één machine aan en zie wat je eigen data waard is.