10 jul 2026
Wat is OEE? Betekenis, formule en OEE berekenen
Wat betekent OEE en hoe bereken je de OEE score? Lees hoe beschikbaarheid, prestatie en kwaliteit samen de effectiviteit van je productie bepalen.
Wat is OEE?
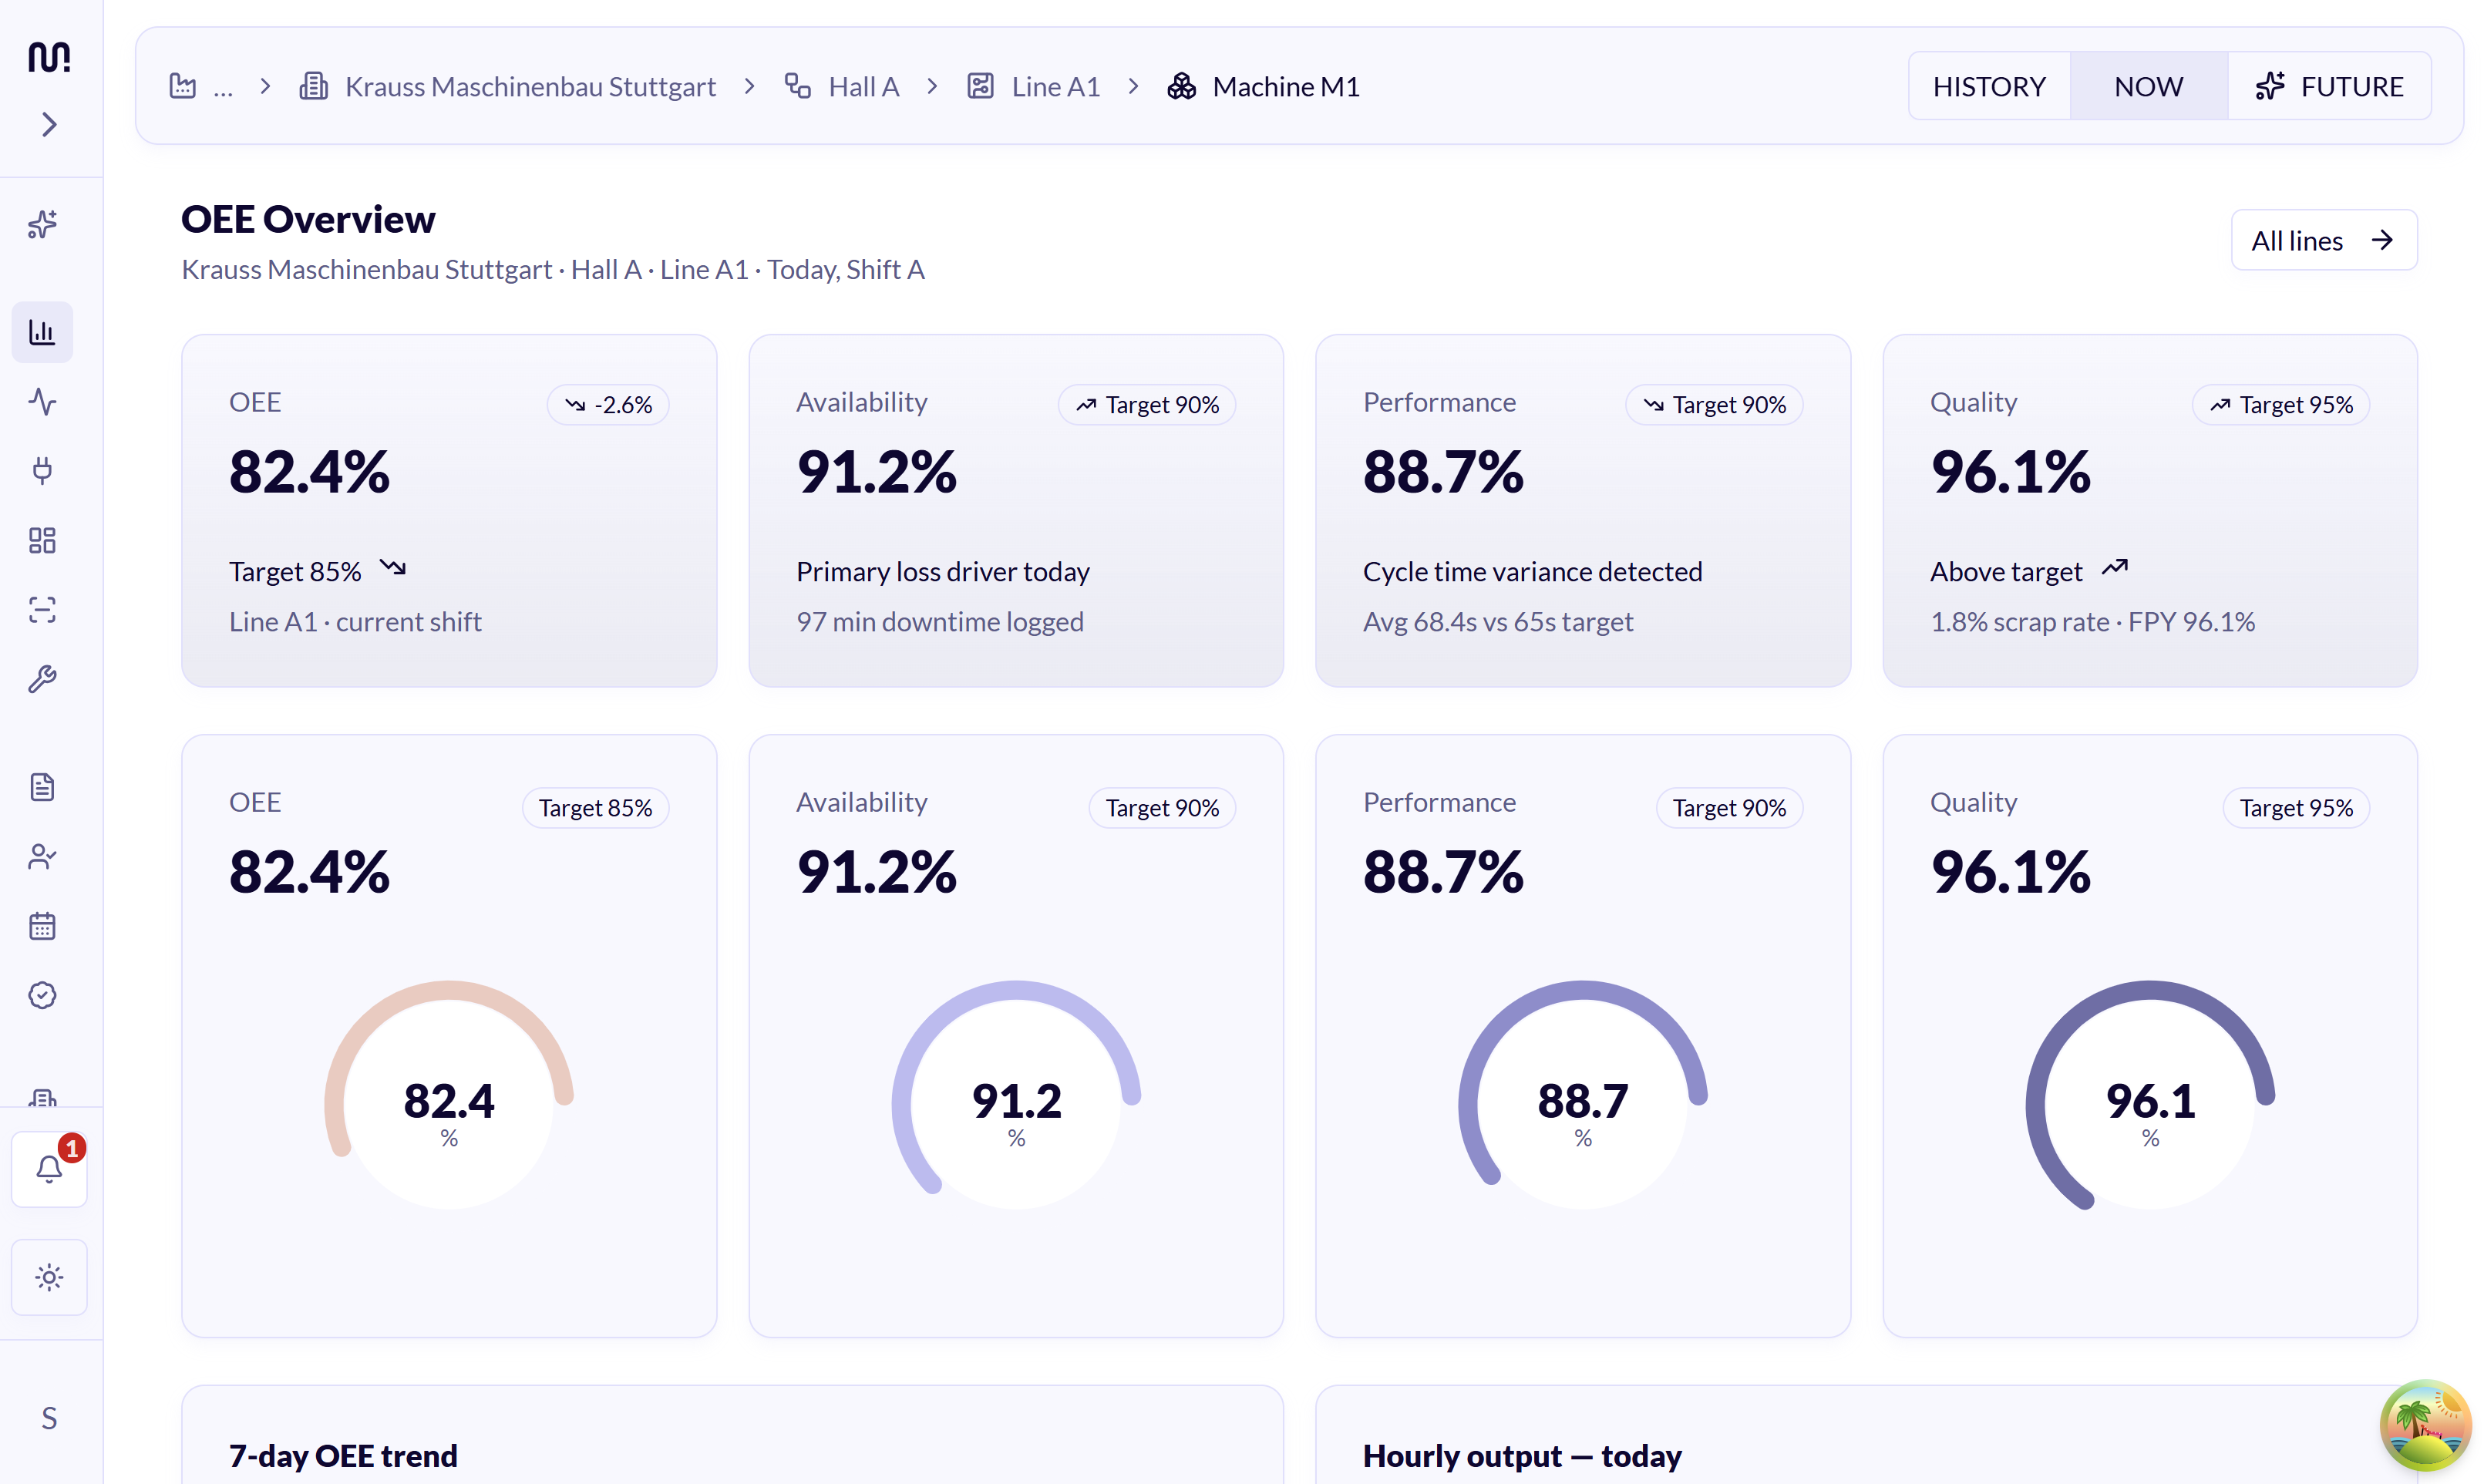
OEE laat zien hoe effectief een machine of productielijn de geplande productietijd benut. De score combineert drie onderdelen: beschikbaarheid, prestatie en kwaliteit. Daardoor zie je niet alleen hoeveel er is geproduceerd, maar ook hoeveel productietijd verloren ging door stilstand, snelheidsverlies en afkeur.
In dit artikel leggen we uit wat OEE betekent, welke formule je gebruikt, hoe je de OEE score berekent en vooral hoe je de uitkomst gebruikt om gericht te verbeteren.
OEE betekenis: waar staat OEE voor?
OEE staat voor Overall Equipment Effectiveness. In het Nederlands wordt dit meestal omschreven als de totale effectiviteit van een machine of productie-installatie. De methode wordt gebruikt om zichtbaar te maken welk deel van de geplande productietijd echt productief wordt benut.
Een OEE score van 100% betekent in theorie dat een machine tijdens alle geplande productietijd draait, op de ideale snelheid produceert en alleen goede producten maakt. In de praktijk ontstaan er altijd verliezen. OEE helpt om die verliezen op te delen en bespreekbaar te maken.
De kracht van OEE zit daarom niet alleen in het percentage. De drie onderdelen achter de score laten zien waar capaciteit verloren gaat en waar de grootste verbeterkans ligt.
De drie onderdelen van OEE
De OEE formule bestaat uit beschikbaarheid, prestatie en kwaliteit. Elk onderdeel kijkt naar een ander type productieverlies.
| Onderdeel | Wat meet je? | Typische verliezen |
| Beschikbaarheid | Hoeveel van de geplande productietijd de machine daadwerkelijk draait. | Storingen, langere stops, omstellingen en wachten op materiaal. |
| Prestatie | Hoe snel de machine draait ten opzichte van de afgesproken of ideale snelheid. | Microstops, lagere lijnsnelheid, langere cyclustijden en kleine onderbrekingen. |
| Kwaliteit | Welk deel van de totale productie direct voldoet aan de kwaliteitseisen. | Afkeur, herwerk en producten die opnieuw moeten worden gemaakt. |
1. Beschikbaarheid
Beschikbaarheid laat zien hoeveel van de geplande productietijd de machine werkelijk heeft gedraaid. Als een lijn 400 minuten ingepland is, maar door storingen en omstellingen 40 minuten stilstaat, blijft 360 minuten draaitijd over.
Beschikbaarheidsverlies ontstaat bijvoorbeeld door storingen, materiaaltekort, wachten op een operator, schoonmaak of omstellingen. Welke stops je wel en niet meeneemt, moet je vooraf duidelijk afspreken. Anders worden OEE scores tussen lijnen of shifts moeilijk vergelijkbaar.
2. Prestatie
Prestatie kijkt naar de snelheid tijdens de tijd dat de machine draait. Een machine kan technisch gezien draaien, maar toch productiecapaciteit verliezen doordat de cyclustijd langer is dan normaal, de lijn lager staat ingesteld of er veel korte microstops zijn.
Voor een betrouwbare prestatieberekening heb je een realistische ideale cyclustijd of ideale productiesnelheid nodig. Een verouderde norm kan de score kunstmatig hoog of laag maken.
3. Kwaliteit
Kwaliteit laat zien welk percentage van de gemaakte producten in één keer goed is. Afkeur en herwerk tellen dus als kwaliteitsverlies.
Produceer je 1.000 stuks en zijn 980 stuks direct goed, dan is de kwaliteitsscore 98%.
Wat is de OEE formule?
De standaard OEE formule is eenvoudig:
OEE = Beschikbaarheid × Prestatie × Kwaliteit
De drie percentages worden eerst apart berekend en daarna met elkaar vermenigvuldigd. Daardoor kan een kleine daling op meerdere onderdelen samen een groot effect hebben op de totale OEE score.
Stel dat beschikbaarheid 90% is, prestatie 95% en kwaliteit 98%. Dan is de OEE:
0,90 × 0,95 × 0,98 = 0,8379, dus een OEE score van 83,79%
Een score van 83,79% betekent dus niet dat de machine 16,21% van de tijd stilstond. Het verlies kan verdeeld zijn over stilstand, lagere snelheid en kwaliteitsverlies. Daarom is het belangrijk om altijd naar de drie onderdelen achter de totaalscore te kijken.
OEE berekenen in 4 stappen
Met een paar basisgegevens uit de productie kun je OEE zelf berekenen. Hieronder gebruiken we een eenvoudig voorbeeld van één productielijn tijdens een shift.
Gegevens uit de shift
- Geplande productietijd: 400 minuten
- Totale stoptijd: 40 minuten
- Werkelijke draaitijd: 360 minuten
- Ideale cyclustijd: 1 minuut per product
- Totaal geproduceerd: 342 producten
- Goede producten: 335 producten
Stap 1: beschikbaarheid berekenen
Beschikbaarheid = draaitijd / geplande productietijd
360 / 400 = 0,90, dus de beschikbaarheid is 90%
Stap 2: prestatie berekenen
Prestatie = (ideale cyclustijd × totaal aantal producten) / draaitijd
(1 minuut × 342) / 360 = 0,95, dus de prestatie is 95%
Stap 3: kwaliteit berekenen
Kwaliteit = goede producten / totaal aantal producten
335 / 342 = 0,9795, dus de kwaliteit is 97,95%
Stap 4: OEE score berekenen
0,90 × 0,95 × 0,9795 = 0,8375, dus de OEE score is 83,75%
Met alleen de eindscore weet je nog niet waar de 16,25% verlies precies ontstaat. De onderliggende cijfers laten dat wel zien. In dit voorbeeld is beschikbaarheid met 90% het laagste onderdeel. Dat is een logisch startpunt voor verder onderzoek.
Wat is een goede OEE score?
Een universele goede OEE score bestaat niet.
Een score van 85% wordt vaak genoemd als een zogenoemde world-class benchmark voor discrete productie. Dat getal kan richting geven, maar is niet automatisch het juiste doel voor iedere fabriek, productielijn of proces.
Een lijn met veel productwissels heeft bijvoorbeeld een andere uitgangssituatie dan een lijn die dagenlang hetzelfde product maakt. Ook de manier waarop geplande stilstand, omstellingen en ideale snelheid worden vastgelegd heeft invloed op de score.
Gebruik OEE daarom vooral om je eigen prestaties consequent te vergelijken: dezelfde lijn, dezelfde definities en dezelfde meetmethode. Als een lijn van 58% naar 64% groeit doordat een terugkerend verlies is opgelost, is dat vaak waardevoller dan sturen op een algemene benchmark zonder context.
Wat zegt een lage OEE score?
Een lage OEE score betekent dat een deel van de geplande productiecapaciteit verloren gaat. De totaalscore vertelt alleen nog niet waardoor. Kijk daarom eerst welk van de drie onderdelen achterblijft.
| Als dit laag is | Kijk als eerste naar | Voorbeelden |
| Beschikbaarheid | Langere stilstanden en stopredenen | Storingen, omstellingen, materiaaltekort |
| Prestatie | Snelheidsverlies en microstops | Lagere lijnsnelheid, korte blokkades, langere cycli |
| Kwaliteit | Afkeur en herwerk | Procesafwijkingen, opstartverlies, foutieve producten |
Is beschikbaarheid het grootste probleem? Dan is het vaak nuttig om eerst de stops automatisch te registreren en te classificeren. Lees ook meer over productiestilstand monitoren. Blijft juist kwaliteit achter? Dan is root cause analyse met productiedata de logische volgende stap.
De zes grote verliezen achter OEE
Binnen OEE worden productieverliezen vaak gekoppeld aan de Six Big Losses uit TPM. Die indeling helpt om van een percentage naar concrete oorzaken te gaan.
- Storingen: ongeplande uitval die de beschikbaarheid verlaagt.
- Omstellingen en afstellingen: tijd waarin de lijn niet produceert door wissels of instellingen.
- Kleine stops: korte onderbrekingen die vaak niet als echte storing worden gezien, maar samen veel tijd kosten.
- Lagere snelheid: de machine draait, maar onder de ideale of afgesproken snelheid.
- Opstartverlies: afkeur of lagere output tijdens opstarten, instellen of warmdraaien.
- Productieafkeur: producten die tijdens normale productie niet direct aan de eisen voldoen.
Je hoeft niet direct alle zes verliezen perfect te meten. Begin met de verliezen die zichtbaar en beïnvloedbaar zijn. Zodra de basis betrouwbaar is, kun je de registratie verder verfijnen.
Waarom handmatig OEE berekenen vaak beperkt blijft
Een eerste OEE berekening kan prima in Excel. Het probleem ontstaat wanneer de score dagelijks gebruikt moet worden om de productie te sturen. Dan moeten gegevens uit verschillende bronnen op tijd en op dezelfde manier worden vastgelegd.
Veelvoorkomende problemen zijn:
- Stops worden pas na de shift ingevuld en stopredenen ontbreken.
- Microstops worden niet geregistreerd omdat niemand ze handmatig kan bijhouden.
- Aantallen en afkeur komen uit een ander systeem dan de machinestatus.
- De ideale cyclustijd is niet actueel of verschilt per product.
- Verschillende shifts gebruiken andere definities voor dezelfde stop.
- De OEE score is pas de volgende ochtend beschikbaar, wanneer bijsturen niet meer kan.
Hierdoor kan een OEE dashboard er netjes uitzien, terwijl de gegevens eronder niet betrouwbaar genoeg zijn om beslissingen op te nemen. Een vaste definitie en consistente registratie zijn daarom minstens zo belangrijk als de formule zelf.
OEE automatisch meten met machinedata
Veel informatie die je nodig hebt voor OEE zit al in machines, PLC's en bestaande productiesystemen. Denk aan machinestatus, aantallen, cyclustijden, foutcodes, stops en soms ook kwaliteitsdata. Door deze bronnen te koppelen, kan een groot deel van de OEE berekening automatisch verlopen.
Dat heeft vooral drie voordelen:
- Dezelfde meetmethode wordt iedere shift gebruikt.
- Korte stops en snelheidsverlies worden zichtbaar die handmatig makkelijk verdwijnen.
- De score en de oorzaken erachter zijn tijdens de productie beschikbaar in plaats van alleen achteraf.
Met het live OEE dashboard van Meshnex kunnen beschikbaarheid, prestatie en kwaliteit per machine, lijn of shift zichtbaar worden gemaakt. MeshOS leest hiervoor beschikbare data uit bestaande PLC's en databronnen. De exacte inrichting hangt af van de machines, producten en informatie die al beschikbaar is.
Hoe kun je OEE verbeteren?
OEE verbeteren begint niet met het verhogen van het totaalpercentage. Begin bij het grootste aantoonbare verlies. Zo voorkom je dat teams tegelijk aan tien verschillende oorzaken werken zonder te weten wat het meeste effect heeft.
- Maak een betrouwbare nulmeting. Meet dezelfde machine of lijn gedurende meerdere shifts met vaste definities.
- Bepaal welk OEE onderdeel achterblijft. Is beschikbaarheid, prestatie of kwaliteit de grootste verliespost?
- Maak de oorzaken zichtbaar. Splits bijvoorbeeld stilstand op in storingen, omstellingen, materiaaltekort en microstops.
- Pak één terugkerend verlies aan. Kies een oorzaak die vaak voorkomt of veel productietijd kost.
- Meet het effect. Vergelijk de score en de onderliggende verliezen voor en na de aanpassing.
- Herhaal. Als het eerste verlies kleiner wordt, verschuift de aandacht naar de volgende bottleneck.
Zo wordt OEE geen rapportcijfer, maar een vaste werkwijze om productieverbeteringen te onderbouwen.
Waarom de OEE score alleen niet genoeg is
Twee productielijnen kunnen dezelfde OEE score hebben en toch een compleet ander probleem. De ene lijn kan veel stilstand hebben maar bijna geen afkeur. De andere lijn draait vrijwel altijd, maar te langzaam en met meer kwaliteitsverlies. Het eindpercentage is gelijk, de oplossing niet.
Daarom is context belangrijk. Combineer OEE met stopredenen, machinestatus, alarmen, cyclustijden, producttype en shiftinformatie. Dan wordt zichtbaar wanneer de score verandert en wat er op dat moment in de productie gebeurde.
Een platform als MeshOS brengt die productiegegevens samen in één datalaag. Daardoor kun je niet alleen OEE volgen, maar dezelfde data later ook gebruiken voor bijvoorbeeld stilstandanalyse, automatische shiftrapportages en voorspellend onderhoud.
Veelgestelde vragen over OEE
Wat betekent OEE?
OEE staat voor Overall Equipment Effectiveness. De score laat zien hoe effectief geplande productietijd wordt benut op basis van beschikbaarheid, prestatie en kwaliteit.
Hoe bereken je OEE?
Bereken eerst beschikbaarheid, prestatie en kwaliteit als percentages. Vermenigvuldig daarna de drie uitkomsten: OEE = beschikbaarheid × prestatie × kwaliteit.
Wat is een goede OEE score?
Er bestaat geen universele goede OEE score. 85% wordt vaak genoemd als benchmark voor discrete productie, maar het belangrijkste is dat je dezelfde meetmethode gebruikt en de score samen met de onderliggende verliezen structureel verbetert.
Kan een OEE score hoger zijn dan 100%?
Bij een correct ingestelde berekening hoort OEE niet boven 100% uit te komen. Gebeurt dat toch, dan is vaak de ideale cyclustijd, normcapaciteit of een andere invoerwaarde niet goed ingesteld.
Wat is het verschil tussen OEE en productie-efficiency?
Productie-efficiency kan op verschillende manieren worden berekend. OEE gebruikt een vaste structuur met drie factoren: beschikbaarheid, prestatie en kwaliteit. Daardoor zie je niet alleen de uitkomst, maar ook welk type verlies de score beïnvloedt.
Kun je OEE automatisch meten?
Ja. Als machinestatus, aantallen, cyclustijden en kwaliteitsdata beschikbaar zijn, kan een groot deel van de OEE berekening automatisch worden uitgevoerd. Welke gegevens automatisch kunnen worden uitgelezen, verschilt per machine en productieproces.
Conclusie: van OEE berekenen naar OEE gebruiken
OEE berekenen is de eerste stap. De echte waarde ontstaat wanneer productie, operators en maintenance dezelfde cijfers gebruiken om te bepalen waar capaciteit verloren gaat en welke verbetering als eerste aandacht verdient.
Begin daarom klein. Kies één machine of lijn, leg de definities vast en meet consequent. Als de basis klopt, wordt steeds duidelijker welke stops, snelheidsverliezen en kwaliteitsproblemen het meeste kosten.
Wil je niet alleen achteraf een OEE score berekenen, maar tijdens de shift zien waardoor de score verandert? Bekijk het live OEE dashboard van Meshnex, of verbind gratis één machine en zie de OEE van je eigen lijn.