10 lip 2026
Co to jest OEE? Znaczenie, wzór i jak obliczyć OEE
Co oznacza OEE i jak obliczyć wskaźnik OEE? Zobacz, jak dostępność, wydajność i jakość razem pokazują, na ile efektywnie pracuje twoja produkcja.
Co to jest OEE?
OEE pokazuje, jak efektywnie maszyna albo linia produkcyjna wykorzystuje zaplanowany czas produkcji. Wskaźnik łączy trzy składniki: dostępność, wydajność i jakość. Dzięki temu widzisz nie tylko, ile wyprodukowano, ale też ile czasu produkcji przepadło przez przestoje, straty prędkości i braki.
W tym artykule wyjaśniamy, co oznacza OEE, jakiego wzoru użyć, jak obliczyć wskaźnik OEE i, co najważniejsze, jak wykorzystać wynik do celowanych usprawnień.
Znaczenie OEE: co oznacza ten skrót?
OEE to skrót od Overall Equipment Effectiveness. Po polsku mówi się najczęściej o całkowitej efektywności wyposażenia, czyli maszyny albo instalacji produkcyjnej. Metoda służy do pokazania, jaka część zaplanowanego czasu produkcji jest faktycznie wykorzystana produktywnie.
OEE na poziomie 100% oznacza w teorii, że maszyna pracuje przez cały zaplanowany czas produkcji, produkuje z idealną prędkością i wytwarza wyłącznie dobre wyroby. W praktyce straty pojawiają się zawsze. OEE pomaga podzielić je na kategorie i sprawia, że łatwiej o nich rozmawiać.
Siła OEE nie leży więc tylko w samym procencie. Trzy składniki stojące za wynikiem pokazują, gdzie przepadają moce produkcyjne i gdzie jest największa szansa na poprawę.
Trzy składniki OEE
Wzór na OEE składa się z dostępności, wydajności i jakości. Każdy składnik mierzy inny rodzaj straty produkcyjnej.
| Składnik | Co mierzy? | Typowe straty |
| Dostępność | Jaką część zaplanowanego czasu produkcji maszyna faktycznie pracuje. | Awarie, dłuższe zatrzymania, przezbrojenia i oczekiwanie na materiał. |
| Wydajność | Jak szybko maszyna pracuje w stosunku do ustalonej albo idealnej prędkości. | Mikroprzestoje, obniżona prędkość linii, wydłużone czasy cyklu i krótkie przerwy. |
| Jakość | Jaka część całej produkcji od razu spełnia wymagania jakościowe. | Braki, poprawki i wyroby, które trzeba wyprodukować ponownie. |
1. Dostępność
Dostępność pokazuje, jaką część zaplanowanego czasu produkcji maszyna rzeczywiście przepracowała. Jeśli linia jest zaplanowana na 400 minut, a przez awarie i przezbrojenia stoi 40 minut, zostaje 360 minut czasu pracy.
Straty dostępności powstają na przykład przez awarie, brak materiału, oczekiwanie na operatora, mycie albo przezbrojenia. Ustal z góry, które zatrzymania wliczasz, a których nie. Inaczej wskaźników OEE między liniami albo zmianami nie da się porównać.
2. Wydajność
Wydajność dotyczy prędkości produkcji w czasie, gdy maszyna pracuje. Maszyna może formalnie pracować, a mimo to tracić moce produkcyjne, bo czas cyklu jest dłuższy niż zwykle, linia jest ustawiona poniżej docelowej prędkości albo często zdarzają się krótkie mikroprzestoje.
Do wiarygodnego obliczenia wydajności potrzebujesz realistycznego idealnego czasu cyklu albo idealnej prędkości produkcji. Nieaktualna norma potrafi sztucznie zawyżyć albo zaniżyć wynik.
3. Jakość
Jakość pokazuje, jaki procent wyprodukowanych wyrobów jest dobry za pierwszym razem. Braki i poprawki liczą się więc jako strata jakości.
Jeśli produkujesz 1000 sztuk, a 980 od razu spełnia wymagania, wskaźnik jakości wynosi 98%.
Jaki jest wzór na OEE?
Standardowy wzór na OEE jest prosty:
OEE = Dostępność × Wydajność × Jakość
Trzy wartości procentowe oblicza się osobno, a potem mnoży przez siebie. Dlatego stosunkowo małe straty w kilku składnikach naraz potrafią mocno obniżyć całkowity wskaźnik OEE.
Załóżmy, że dostępność wynosi 90%, wydajność 95%, a jakość 98%. Wtedy OEE to:
0,90 × 0,95 × 0,98 = 0,8379, czyli OEE na poziomie 83,79%
Wynik 83,79% nie oznacza, że maszyna stała przez 16,21% czasu. Strata może być rozłożona na przestoje, niższą prędkość i straty jakości. Dlatego zawsze warto patrzeć na trzy składniki stojące za wynikiem łącznym.
Jak obliczyć OEE w 4 krokach
OEE obliczysz samodzielnie na podstawie kilku podstawowych danych z produkcji. Poniżej prosty przykład jednej linii produkcyjnej w trakcie jednej zmiany.
Dane ze zmiany
- Zaplanowany czas produkcji: 400 minut
- Łączny czas zatrzymań: 40 minut
- Rzeczywisty czas pracy: 360 minut
- Idealny czas cyklu: 1 minuta na wyrób
- Wyprodukowano łącznie: 342 wyroby
- Dobre wyroby: 335
Krok 1: oblicz dostępność
Dostępność = czas pracy / zaplanowany czas produkcji
360 / 400 = 0,90, czyli dostępność wynosi 90%
Krok 2: oblicz wydajność
Wydajność = (idealny czas cyklu × łączna liczba wyrobów) / czas pracy
(1 minuta × 342) / 360 = 0,95, czyli wydajność wynosi 95%
Krok 3: oblicz jakość
Jakość = dobre wyroby / łączna liczba wyrobów
335 / 342 = 0,9795, czyli jakość wynosi 97,95%
Krok 4: oblicz wskaźnik OEE
0,90 × 0,95 × 0,9795 = 0,8375, czyli wskaźnik OEE wynosi 83,75%
Sam wynik końcowy nie mówi jeszcze, gdzie dokładnie przepadło pozostałe 16,25% mocy produkcyjnych. Mówią to liczby składowe. W tym przykładzie najniższym składnikiem jest dostępność, 90%. To logiczny punkt wyjścia do dalszej analizy.
Jaki wskaźnik OEE jest dobry?
Uniwersalnej definicji dobrego OEE nie ma.
Często przywołuje się 85% jako tak zwany benchmark klasy światowej dla produkcji dyskretnej. Ta liczba może wyznaczać kierunek, ale nie jest automatycznie właściwym celem dla każdego zakładu, linii czy procesu.
Linia z częstymi zmianami asortymentu ma na przykład inny punkt wyjścia niż linia, która przez kilka dni produkuje ten sam wyrób. Na wynik wpływa także to, jak zdefiniowano planowane postoje, przezbrojenia i idealną prędkość.
OEE jest więc najbardziej użyteczne wtedy, gdy konsekwentnie porównujesz własne wyniki: ta sama linia, te same definicje i ta sama metoda pomiaru. Jeśli linia rośnie z 58% do 64%, bo usunięto powtarzającą się stratę, bywa to cenniejsze niż gonienie ogólnego benchmarku bez kontekstu.
Co oznacza niski wskaźnik OEE?
Niski wskaźnik OEE oznacza, że część zaplanowanych mocy produkcyjnych przepada. Wynik łączny nie mówi jeszcze dlaczego. Zacznij od sprawdzenia, który z trzech składników odstaje.
| Jeśli to jest niskie | Najpierw sprawdź | Przykłady |
| Dostępność | Dłuższe przestoje i przyczyny zatrzymań | Awarie, przezbrojenia, brak materiału |
| Wydajność | Straty prędkości i mikroprzestoje | Obniżona prędkość linii, krótkie blokady, wydłużone cykle |
| Jakość | Braki i poprawki | Odchylenia procesu, straty rozruchowe, wadliwe wyroby |
Największym problemem jest dostępność? Wtedy zwykle warto zacząć od automatycznej rejestracji i klasyfikacji zatrzymań maszyn. Zobacz też moduł monitoringu przestojów produkcji. Odstaje właśnie jakość? Wtedy logicznym następnym krokiem jest analiza przyczyn źródłowych na danych produkcyjnych.
Sześć wielkich strat stojących za OEE
W ramach OEE straty produkcyjne często wiąże się z sześcioma wielkimi stratami (Six Big Losses) znanymi z TPM. Ten podział pomaga przejść od procentu do konkretnych przyczyn.
- Awarie: nieplanowane przestoje, które obniżają dostępność.
- Przezbrojenia i regulacje: czas, w którym linia nie produkuje z powodu zmiany asortymentu albo ustawiania maszyny.
- Krótkie zatrzymania: krótkie przerwy, których zwykle nie traktuje się jak prawdziwej awarii, ale które razem zabierają dużo czasu.
- Obniżona prędkość: maszyna pracuje, ale poniżej idealnej albo ustalonej prędkości.
- Straty rozruchowe: braki albo niższy wynik podczas rozruchu, ustawiania albo rozgrzewania.
- Braki produkcyjne: wyroby, które w trakcie normalnej produkcji nie spełniają od razu wymagań.
Nie musisz od pierwszego dnia idealnie mierzyć wszystkich sześciu strat. Zacznij od tych, które już widać i na które masz wpływ. Gdy podstawowy pomiar jest wiarygodny, możesz stopniowo zwiększać szczegółowość.
Dlaczego ręczne liczenie OEE ma ograniczenia
Pierwsze obliczenie OEE bez problemu da się zrobić w Excelu. Problem zaczyna się wtedy, gdy wskaźnik ma codziennie służyć do kierowania produkcją. Wtedy dane z różnych źródeł trzeba zapisywać na czas i w ten sam sposób.
Typowe problemy to:
- Zatrzymania są wpisywane dopiero po zmianie, a przyczyn brakuje.
- Mikroprzestojów nikt nie rejestruje, bo nikt nie jest w stanie ręcznie śledzić każdej krótkiej przerwy.
- Ilości i braki pochodzą z innego systemu niż stan maszyny.
- Idealny czas cyklu jest nieaktualny albo różni się między wyrobami.
- Różne zmiany stosują różne definicje tego samego zatrzymania.
- Wskaźnik OEE jest dostępny dopiero następnego ranka, kiedy na reakcję jest już za późno.
W efekcie dashboard OEE może wyglądać porządnie, podczas gdy dane pod spodem nie są na tyle wiarygodne, żeby na nich opierać decyzje. Jasne definicje i spójna rejestracja są więc co najmniej tak samo ważne jak sam wzór.
Automatyczny pomiar OEE na danych z maszyn
Duża część informacji potrzebnych do OEE jest już w maszynach, sterownikach PLC i istniejących systemach produkcyjnych. To między innymi stan maszyny, ilości, czasy cyklu, kody błędów, zatrzymania, a czasem także dane jakościowe. Po połączeniu tych źródeł dużą część obliczeń OEE można zautomatyzować.
Daje to przede wszystkim trzy korzyści:
- Na każdej zmianie stosowana jest ta sama metoda pomiaru.
- Widać krótkie zatrzymania i straty prędkości, które przy ręcznym zapisie łatwo znikają.
- Wskaźnik i stojące za nim przyczyny są dostępne w trakcie produkcji, a nie dopiero po fakcie.
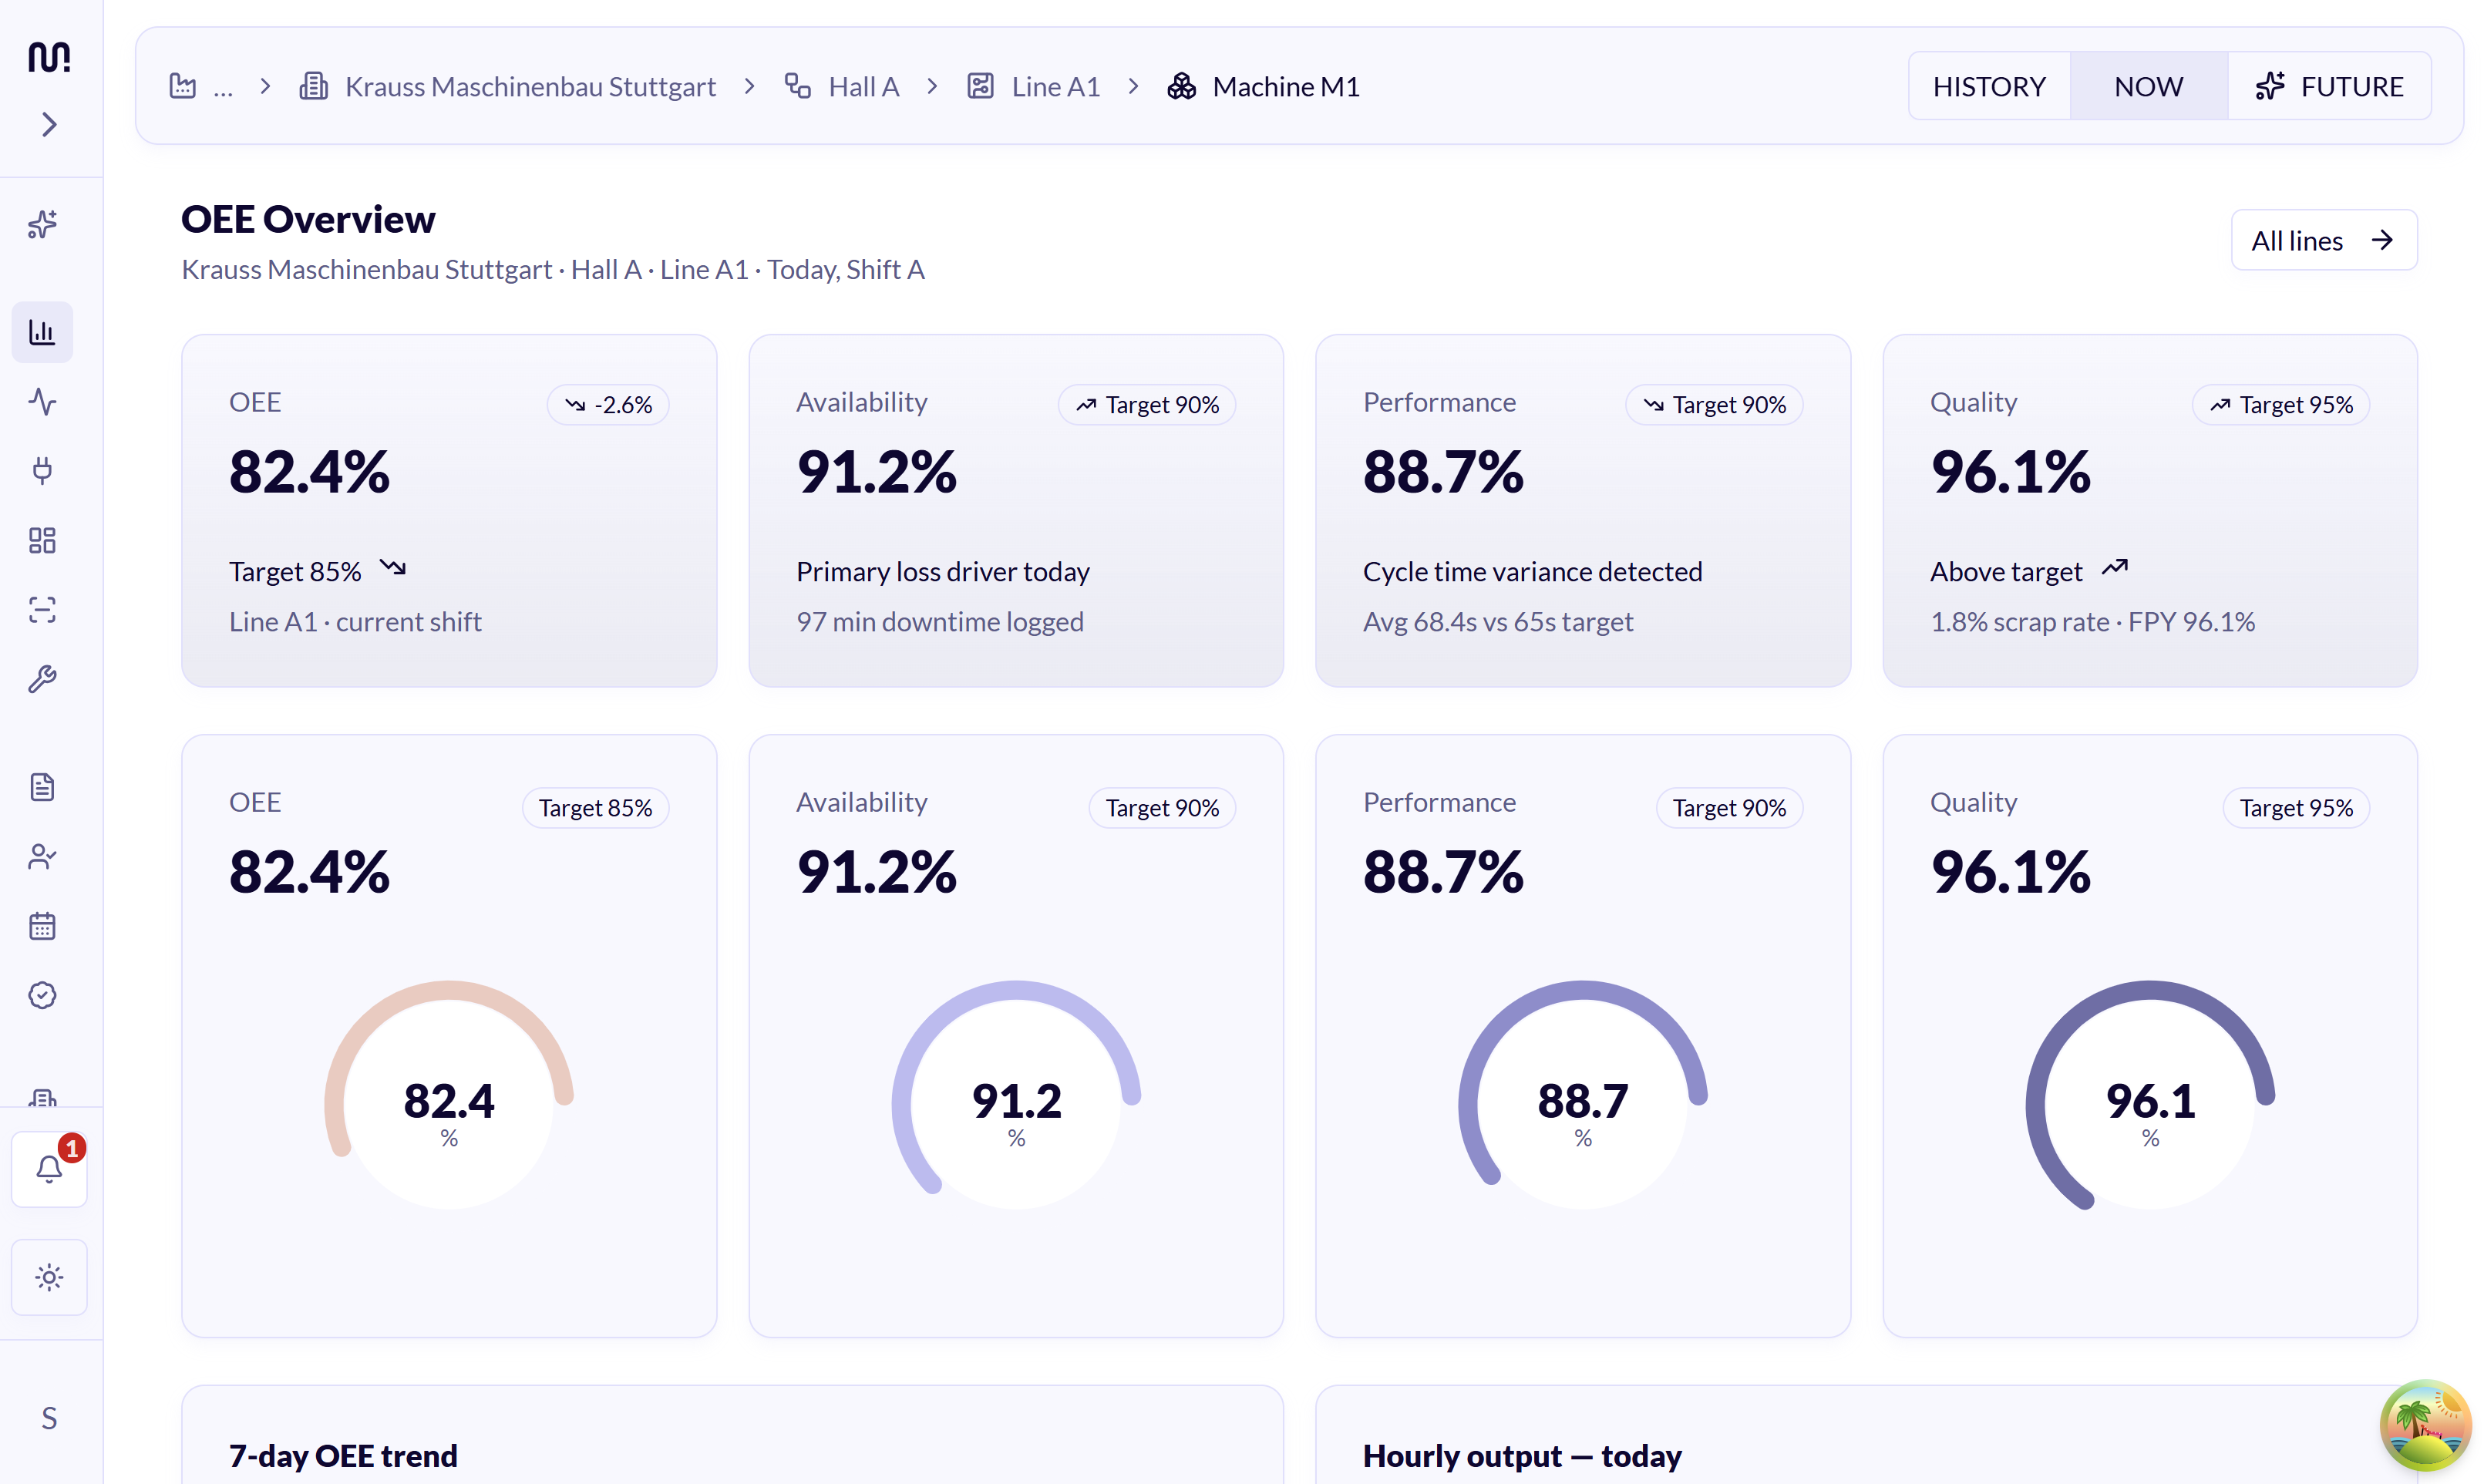
Dashboard OEE na żywo od Meshnex pokazuje dostępność, wydajność i jakość dla maszyny, linii albo zmiany. MeshOS odczytuje w tym celu dostępne dane z istniejących sterowników PLC i innych źródeł. Dokładna konfiguracja zależy od maszyn, wyrobów i informacji, które już są dostępne.
Jak poprawić OEE?
Poprawa OEE nie zaczyna się od prób podbicia łącznego procentu. Zacznij od największej straty, którą da się wykazać. Dzięki temu zespoły nie pracują naraz nad dziesięcioma przyczynami, nie wiedząc, która poprawa da największy efekt.
- Zrób wiarygodny pomiar bazowy. Mierz tę samą maszynę albo linię przez kilka zmian, według stałych definicji.
- Ustal, który składnik OEE odstaje. Największą stratę daje dostępność, wydajność czy jakość?
- Pokaż przyczyny. Podziel na przykład przestoje na awarie, przezbrojenia, brak materiału i mikroprzestoje.
- Zajmij się jedną powtarzającą się stratą. Wybierz przyczynę, która występuje często albo kosztuje dużo czasu produkcji.
- Zmierz efekt. Porównaj wskaźnik i straty składowe przed zmianą i po niej.
- Powtórz. Gdy pierwsza strata maleje, uwaga przesuwa się na kolejne wąskie gardło.
W ten sposób OEE przestaje być oceną na świadectwie, a staje się stałym sposobem pracy, który wspiera usprawnienia produkcji.
Dlaczego sam wskaźnik OEE nie wystarcza
Dwie linie produkcyjne mogą mieć dokładnie ten sam wskaźnik OEE i zupełnie inny problem. Jedna może mieć dużo przestojów, ale prawie żadnych braków. Druga pracuje niemal bez przerwy, ale za wolno i z większą stratą jakości. Procent końcowy jest ten sam, rozwiązanie nie.
Dlatego liczy się kontekst. Zestaw OEE z przyczynami zatrzymań, stanem maszyn, alarmami, czasami cyklu, rodzajem wyrobu i informacją o zmianie. Wtedy widać, kiedy wskaźnik się zmienia i co w tym momencie działo się na produkcji.
Platforma taka jak MeshOS zbiera te dane produkcyjne w jednej warstwie danych. Dzięki temu możesz nie tylko śledzić OEE, ale później wykorzystać te same dane na przykład do analizy przestojów, automatycznych raportów zmianowych i predictive maintenance.
Najczęstsze pytania o OEE
Co oznacza OEE?
OEE to skrót od Overall Equipment Effectiveness. Wskaźnik pokazuje, jak efektywnie wykorzystywany jest zaplanowany czas produkcji, na podstawie dostępności, wydajności i jakości.
Jak obliczyć OEE?
Najpierw oblicz dostępność, wydajność i jakość jako wartości procentowe. Potem pomnóż trzy wyniki: OEE = dostępność × wydajność × jakość.
Jaki wskaźnik OEE jest dobry?
Nie ma uniwersalnie dobrego OEE. 85% często podaje się jako benchmark dla produkcji dyskretnej, ale najważniejsze jest, żeby konsekwentnie stosować tę samą metodę pomiaru i z czasem poprawiać zarówno wskaźnik, jak i stojące za nim straty.
Czy wskaźnik OEE może przekroczyć 100%?
Przy poprawnie skonfigurowanym obliczeniu OEE nie powinno przekraczać 100%. Jeśli tak się dzieje, zwykle źle ustawiony jest idealny czas cyklu, wydajność normatywna albo inna wartość wejściowa.
Czym różni się OEE od efektywności produkcji?
Efektywność produkcji można liczyć na różne sposoby. OEE ma stałą strukturę opartą na trzech czynnikach: dostępności, wydajności i jakości. Dzięki temu widzisz nie tylko wynik końcowy, ale też to, jaki rodzaj straty na niego wpływa.
Czy OEE można mierzyć automatycznie?
Tak. Jeśli dostępne są stan maszyny, ilości, czasy cyklu i dane jakościowe, dużą część obliczeń OEE można zautomatyzować. To, które dane da się odczytać automatycznie, zależy od maszyny i procesu produkcyjnego.
Podsumowanie: od liczenia OEE do korzystania z OEE
Obliczenie OEE to pierwszy krok. Prawdziwa wartość powstaje wtedy, gdy produkcja, operatorzy i utrzymanie ruchu korzystają z tych samych liczb, żeby ustalić, gdzie przepadają moce produkcyjne i która poprawa zasługuje na uwagę w pierwszej kolejności.
Zacznij od małego. Wybierz jedną maszynę albo linię, zapisz definicje i mierz konsekwentnie. Gdy podstawa jest wiarygodna, coraz wyraźniej widać, które zatrzymania, straty prędkości i problemy jakościowe kosztują najwięcej.
Chcesz nie tylko liczyć OEE po zmianie, ale widzieć w jej trakcie, co zmienia wskaźnik? Zobacz dashboard OEE na żywo od Meshnex albo podłącz jedną maszynę za darmo i zobacz OEE własnej linii.